Conoce cómo elegir la estructura correcta de empaque flexible según el tipo de producto, barrera requerida, resistencia, sellado, vida de anaquel y objetivos de sustentabilidad.
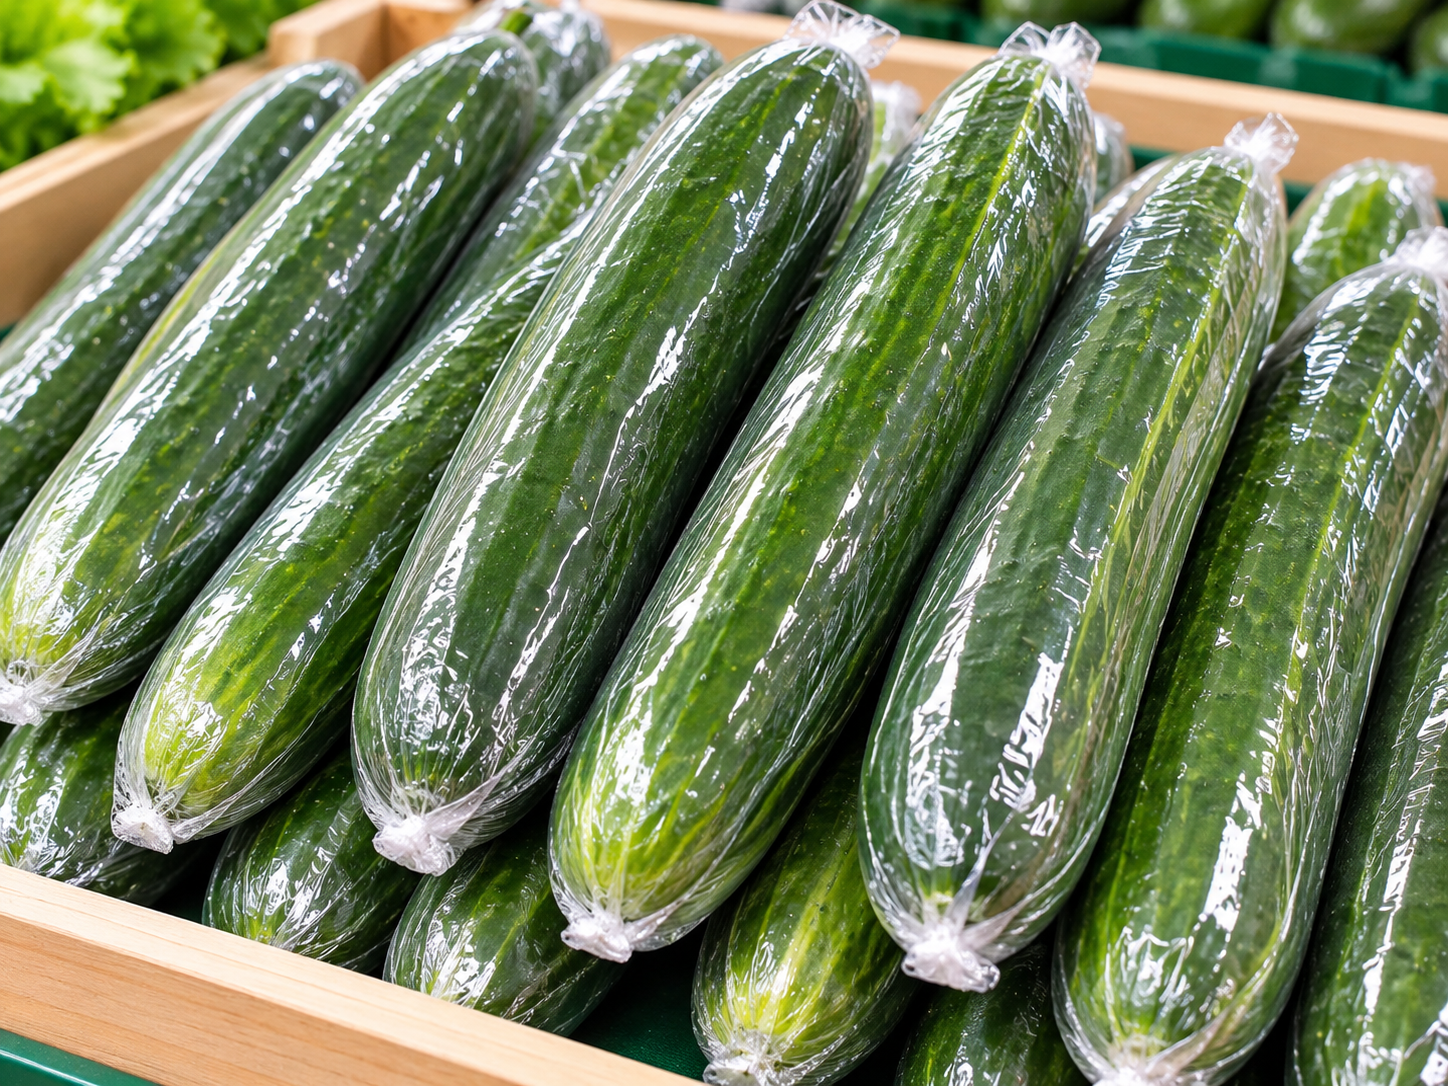
PE termoencogible como empaque primario en alimentos: protección, eficiencia y presentación.
En la industria alimentaria, el empaque primario cumple una función crítica: estar en contacto directo con el producto, protegerlo durante su ciclo de vida y mantener sus condiciones de presentación hasta el punto de venta o consumo.
Dentro de las alternativas de empaque flexible, el PE termoencogible representa una solución eficiente para ciertos alimentos que requieren ajuste, resistencia, visibilidad, agrupación o protección durante distribución y exhibición.
Aunque muchas veces se asocia el material termoencogible con empaque secundario o agrupación de productos, también puede utilizarse como empaque primario cuando la película está formulada con materiales grado alimenticio y cumple con los requisitos de contacto directo con alimentos.
¿Qué es el PE termoencogible?
El PE termoencogible es una película de polietileno diseñada para contraerse de manera controlada cuando se expone a temperatura. Durante el proceso de empaque, la película envuelve el producto y posteriormente pasa por un túnel de calor o sistema térmico que permite que el material se ajuste a la forma del contenido.
Este comportamiento permite crear un empaque compacto, resistente y visualmente limpio, especialmente útil para productos que necesitan estabilidad física, protección superficial o una presentación más ordenada.
En términos técnicos, el desempeño del PE termoencogible depende de variables como:
- Tipo de resina utilizada.
- Calibre de la película.
- Porcentaje de encogimiento.
- Dirección de contracción.
- Resistencia mecánica.
- Temperatura de aplicación.
- Transparencia o pigmentación.
- Tratamiento para impresión.
- Compatibilidad con contacto alimentario.
Uso como empaque primario en alimentos
Cuando se utiliza como empaque primario, el PE termoencogible entra en contacto directo con el alimento. Por eso, la estructura debe ser grado alimenticio y estar diseñada de acuerdo con el tipo de producto, sus condiciones de almacenamiento y su vida de anaquel esperada.
Este tipo de empaque puede ser útil en alimentos donde se busca:
- Ajuste al producto.
- Protección contra polvo, humedad superficial o manipulación.
- Contención física.
- Visibilidad del producto.
- Resistencia durante transporte.
- Presentación limpia en anaquel.
- Reducción de material frente a empaques rígidos o bandejas más complejas.
No todos los alimentos son candidatos para PE termoencogible como empaque primario. La selección depende de la sensibilidad del producto a oxígeno, humedad, grasa, temperatura, deshidratación, migración o contaminación externa.
Aplicaciones posibles
El PE termoencogible puede evaluarse para diferentes aplicaciones alimentarias, especialmente en productos sólidos, semisólidos o agrupaciones donde la película aporta protección y estabilidad.
Algunas aplicaciones posibles incluyen:
- Alimentos frescos o procesados con vida de anaquel corta o media.
- Productos refrigerados.
- Quesos.
- Cárnicos procesados.
- Panadería y repostería.
- Frutas o vegetales seleccionados.
- Charolas alimentarias.
- Alimentos congelados.
- Multipacks de productos alimenticios.
- Productos donde se requiere visibilidad y protección superficial.
En algunos casos, puede trabajar en combinación con bandejas, charolas, cartones o soportes internos. En otros, puede funcionar como envoltura directa, siempre que el producto y la regulación aplicable lo permitan.
Ventajas del PE termoencogible
Una de las principales ventajas del PE termoencogible es su capacidad para adaptarse a la forma del producto. Esto reduce espacio, mejora la estabilidad del empaque y permite una presentación más compacta.
También ofrece beneficios relevantes para operación y distribución.
Protección física
La película ayuda a proteger el producto contra polvo, manipulación, humedad superficial y abrasión ligera. Además, puede aportar resistencia durante el manejo logístico, especialmente cuando el empaque debe soportar fricción, movimiento o agrupación.
Eficiencia logística
Al ajustarse al producto, el PE termoencogible puede reducir volumen, mejorar la compactación y facilitar el acomodo en cajas, anaqueles o tarimas. Esto puede traducirse en mayor eficiencia en almacenamiento y transporte.
Presentación limpia
Cuando se utiliza película transparente, el consumidor puede ver el producto. Cuando se utiliza película pigmentada o impresa, el empaque puede comunicar marca, información comercial o diferenciación visual.
Reducción de material
En ciertas aplicaciones, el PE termoencogible puede requerir menos material que algunos empaques rígidos o sistemas más complejos. Esto puede ayudar a reducir peso, volumen y consumo de material, siempre que se mantenga la protección adecuada del alimento.
Compatibilidad con automatización
El PE termoencogible puede integrarse en líneas de empaque automatizadas, permitiendo velocidad, repetibilidad y eficiencia en producción.
Consideraciones técnicas
Para definir correctamente una película de PE termoencogible como empaque primario en alimentos, es necesario analizar varios factores.
1. Tipo de alimento
No es lo mismo empacar un alimento seco, graso, húmedo, congelado o refrigerado. Cada producto tiene riesgos distintos.
Un alimento seco puede requerir protección contra humedad. Un producto graso puede requerir compatibilidad del material con aceites o grasas. Un alimento congelado necesita una película que mantenga flexibilidad a bajas temperaturas. Un producto fresco puede necesitar respirabilidad o control de condensación, dependiendo del caso.
2. Vida de anaquel
El PE termoencogible no siempre está diseñado para ofrecer alta barrera a oxígeno. Por eso, si el alimento es sensible a oxidación, pérdida de aroma, rancidez o cambios de color, puede ser necesario evaluar estructuras de mayor barrera o combinaciones con otros materiales.
Cuando el objetivo principal es ajuste, protección física y presentación, el PE termoencogible puede ser una opción adecuada. Cuando el objetivo principal es vida de anaquel extendida, se deben revisar cuidadosamente sus propiedades de barrera.
3. Condiciones de temperatura
El empaque debe diseñarse considerando si el producto estará a temperatura ambiente, refrigerado o congelado. En alimentos congelados, la película debe resistir bajas temperaturas sin fracturarse ni perder integridad.
También es importante validar la temperatura del túnel de encogimiento para evitar efectos negativos sobre el alimento, especialmente en productos sensibles al calor.
4. Resistencia mecánica
El calibre y la formulación de la película deben definirse según el peso del producto, riesgo de punción, abrasión, esquinas, bordes, manipulación y condiciones de transporte.
Un empaque primario debe conservar su integridad desde el proceso de empaque hasta el consumo.
5. Sellado
El sello debe ser consistente, hermético y compatible con la velocidad de línea. En alimentos, un mal sello puede comprometer inocuidad, presentación y vida útil.
Por eso se deben validar variables como temperatura de sellado, presión, tiempo de contacto, contaminación del área de sello y resistencia del sello final.
6. Requisitos de contacto alimentario
Cuando se usa como empaque primario, la película debe cumplir con los requerimientos aplicables para contacto directo con alimentos. Esto implica utilizar materiales grado alimenticio y contar con la documentación técnica correspondiente.
Sustentabilidad y PE termoencogible
Desde una perspectiva de sustentabilidad, el PE termoencogible puede tener ventajas cuando permite reducir peso, optimizar transporte o sustituir soluciones más pesadas. Además, al estar basado en polietileno, puede tener mejor compatibilidad con ciertos flujos de reciclaje que estructuras multimateriales complejas.
Sin embargo, la sustentabilidad no debe analizarse de forma aislada. Un empaque más ligero o reciclable solo es una buena solución si también protege correctamente el alimento. Si el empaque no conserva el producto, incrementa mermas o genera devoluciones, el impacto ambiental total puede ser mayor.
El reto está en encontrar un equilibrio entre:
- Reducción de material.
- Protección del alimento.
- Eficiencia logística.
- Compatibilidad con reciclaje.
- Desempeño en línea.
- Vida de anaquel adecuada.
En este sentido, el PE termoencogible puede ser una alternativa interesante para aplicaciones donde la función principal es protección física, ajuste, presentación y eficiencia de empaque.
Diferencia entre empaque primario y secundario
Una aclaración importante: el PE termoencogible puede utilizarse tanto en empaque primario como secundario, pero las exigencias son distintas.
Como empaque secundario, se utiliza comúnmente para agrupar botellas, latas, cajas o productos ya empacados. En este caso, no siempre entra en contacto directo con el alimento.
Como empaque primario, sí puede estar en contacto con el alimento, por lo que la formulación, inocuidad, migración, sellado y compatibilidad del material son mucho más críticas.
Por eso, antes de especificar una película termoencogible para contacto directo con alimentos, se debe validar su uso previsto.
¿Cuándo conviene evaluar PE termoencogible?
El PE termoencogible puede ser una opción adecuada cuando el producto necesita:
- Empaque ajustado.
- Buena visibilidad.
- Protección superficial.
- Presentación compacta.
- Resistencia durante manejo.
- Eficiencia en línea.
- Reducción de material.
- Solución flexible frente a empaques rígidos.
- Agrupación o contención física.
No sería la primera opción si el producto requiere alta barrera a oxígeno, barrera extrema a humedad, protección intensa contra luz o una vida de anaquel muy extendida sin apoyo de otros elementos de empaque.
Información necesaria para especificar el material
Para desarrollar una solución adecuada de PE termoencogible como empaque primario, conviene definir:
- Tipo de alimento.
- Peso y dimensiones del producto.
- Si el contacto con alimento es directo o indirecto.
- Vida de anaquel esperada.
- Condiciones de almacenamiento.
- Temperatura de distribución.
- Nivel de barrera requerido.
- Transparencia, pigmentación o impresión.
- Tipo de línea de empaque.
- Temperatura de túnel.
- Porcentaje de encogimiento requerido.
- Calibre deseado.
- Requisitos regulatorios.
- Objetivos de sustentabilidad.
Con esta información es posible diseñar una película que responda mejor al producto y al proceso.
El PE termoencogible puede ser una solución eficiente como empaque primario en alimentos cuando se requiere ajuste, protección, resistencia y presentación limpia. Su capacidad para adaptarse al producto lo convierte en una alternativa práctica para mejorar manejo, estabilidad y eficiencia logística.
La clave está en especificarlo correctamente. Como todo empaque flexible, su desempeño depende de la relación entre producto, material, proceso y vida de anaquel.
En Blue Pack Solutions desarrollamos soluciones de empaque flexible para alimentos considerando las necesidades técnicas y comerciales de cada aplicación: protección, resistencia, eficiencia, presentación y sustentabilidad.
Blue Pack Solutions
Smarter Packaging, Sustainable Solutions.
Entradas Relacionadas